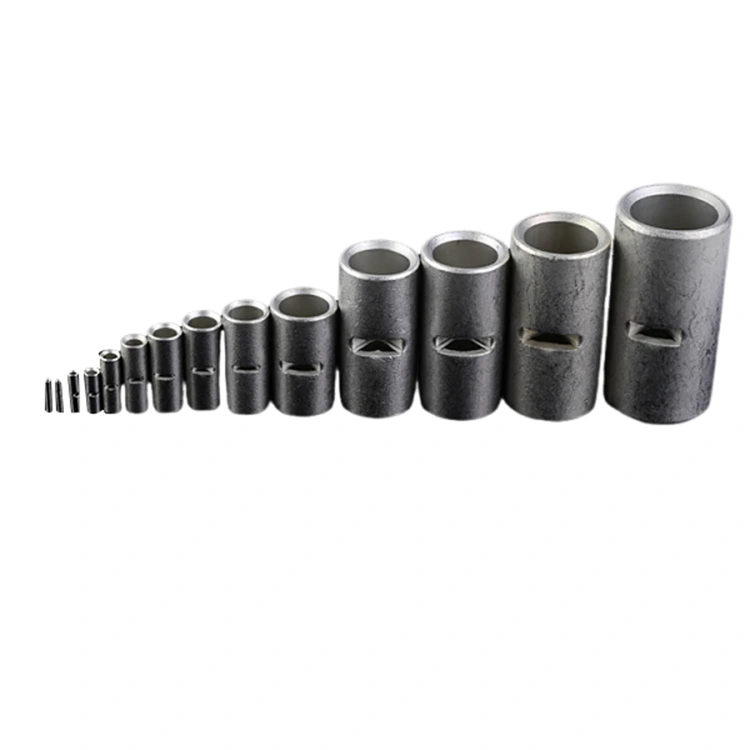

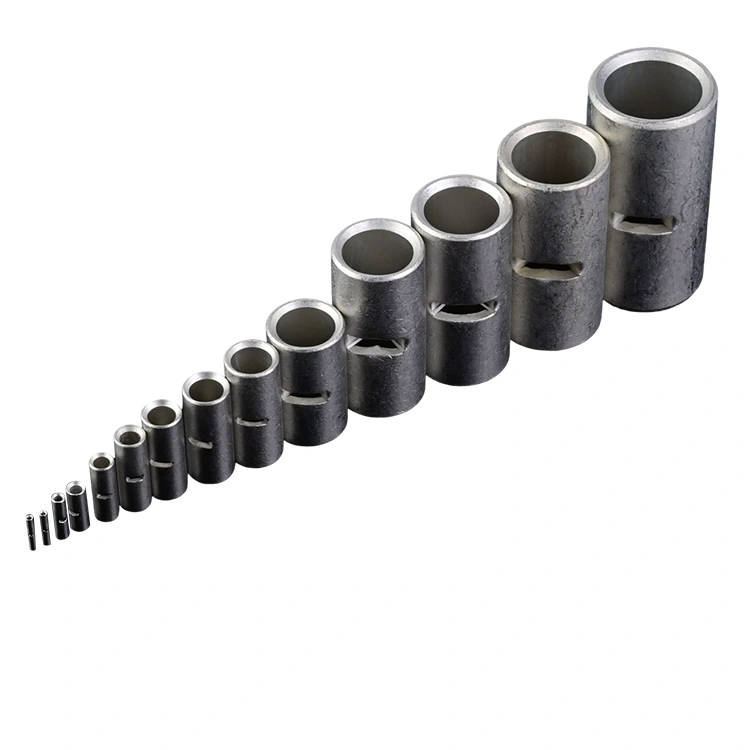
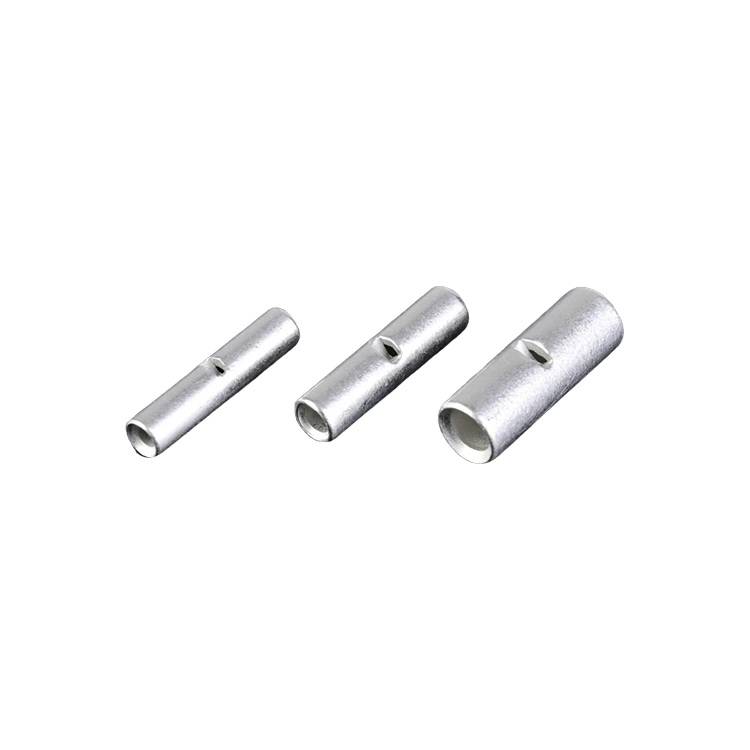
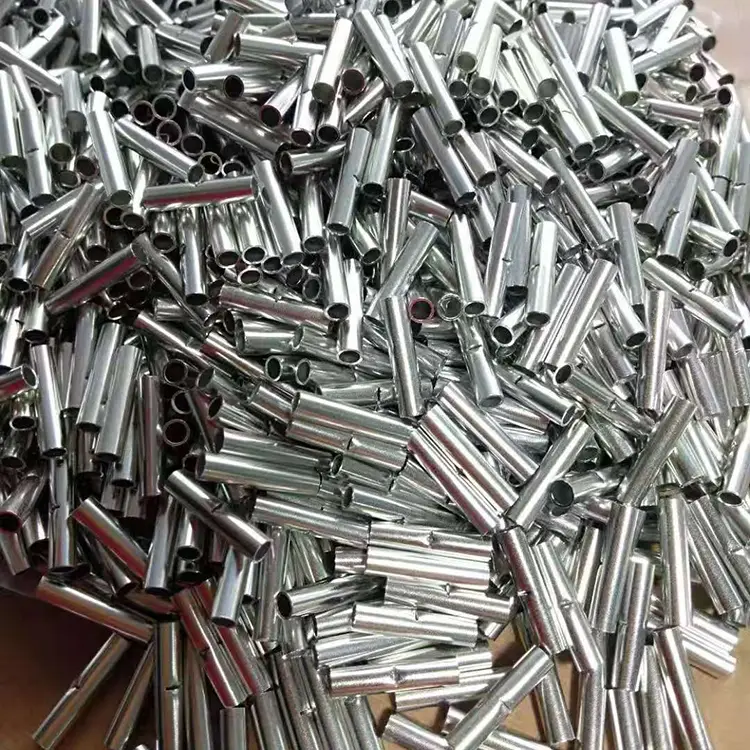
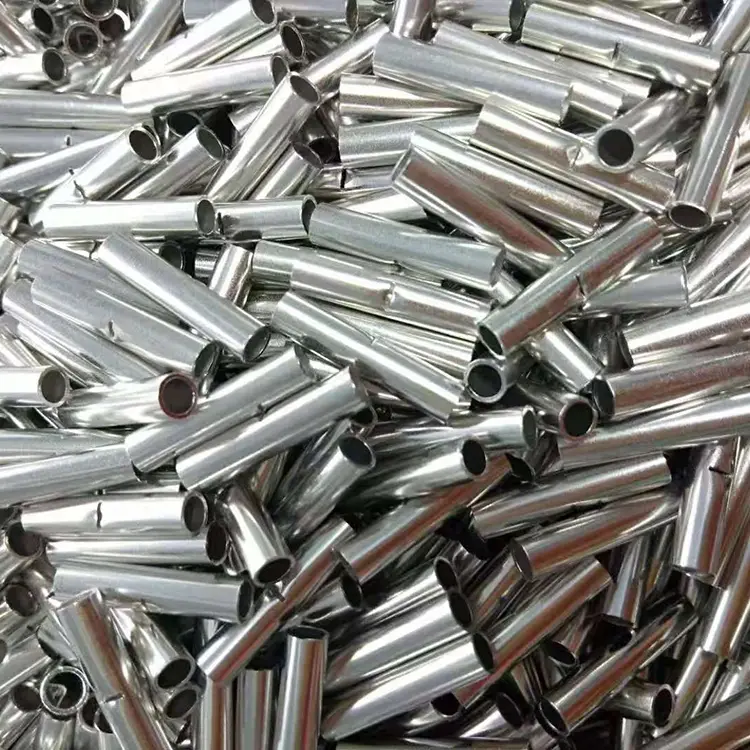
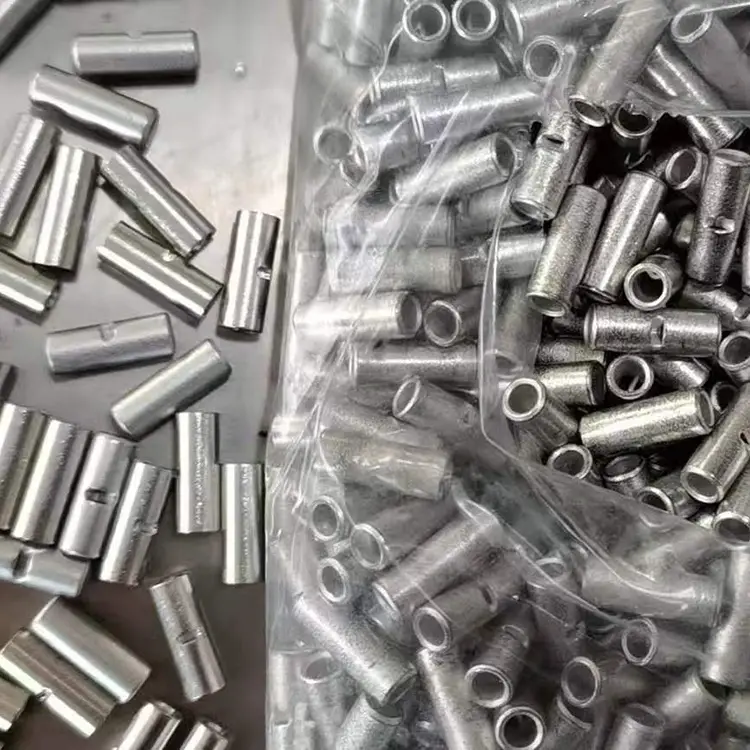
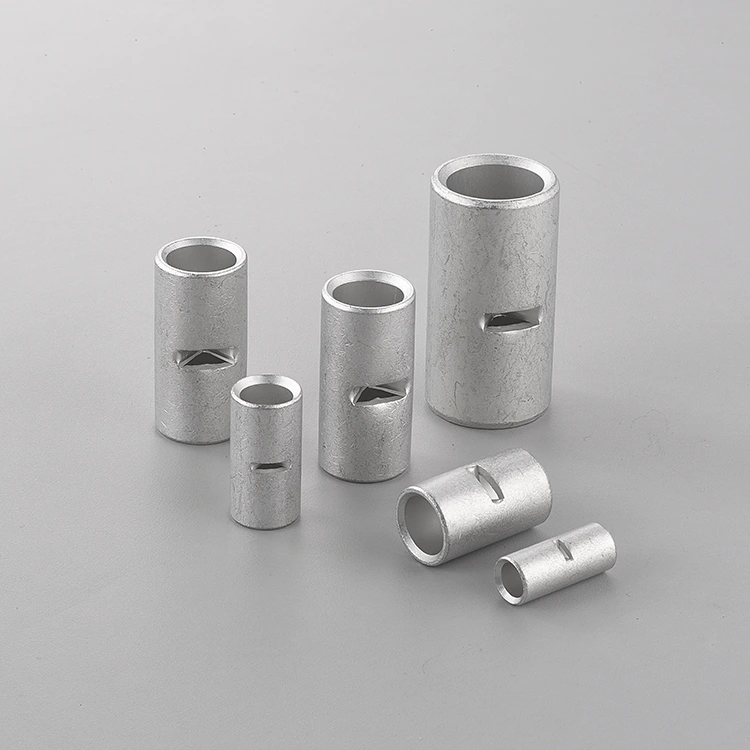
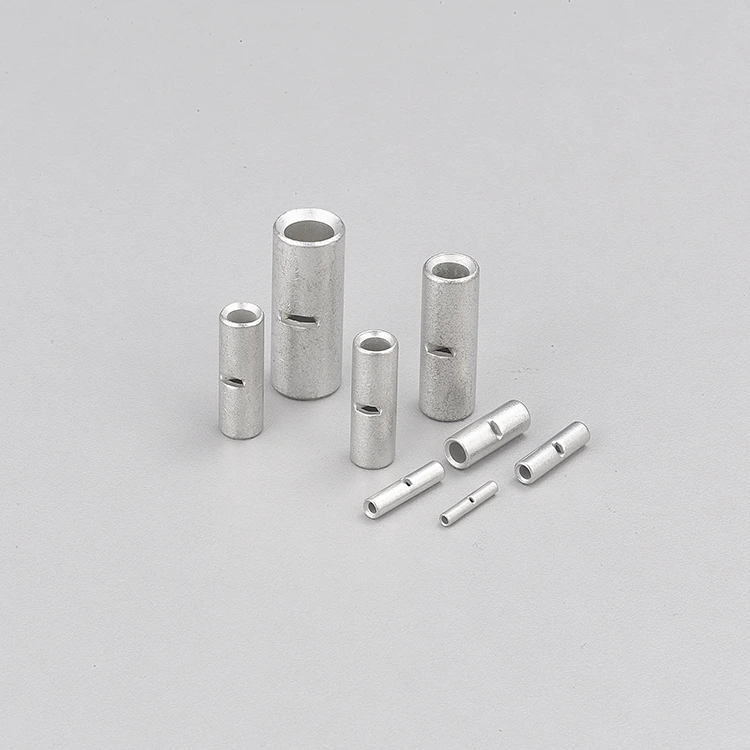
Giunzione di testa in rame stagnato
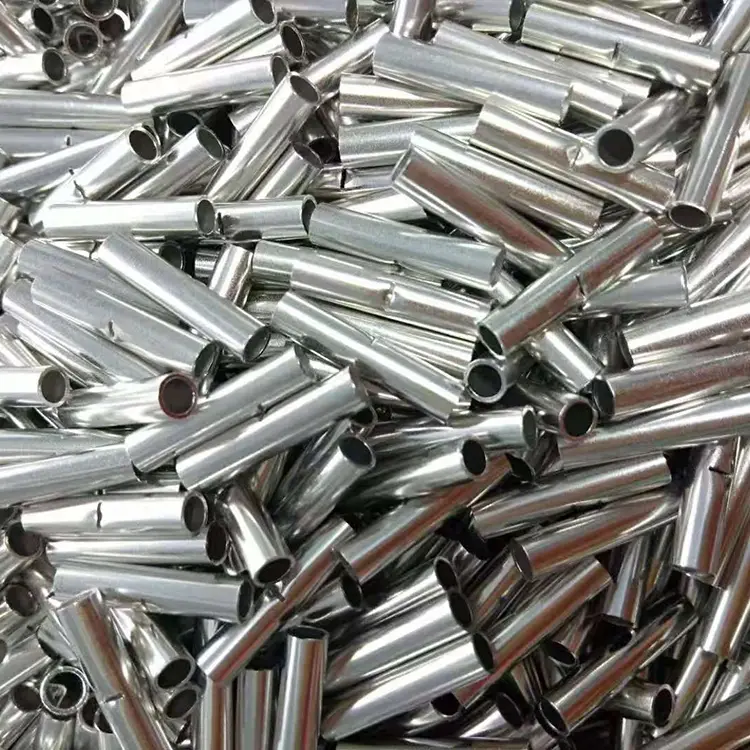
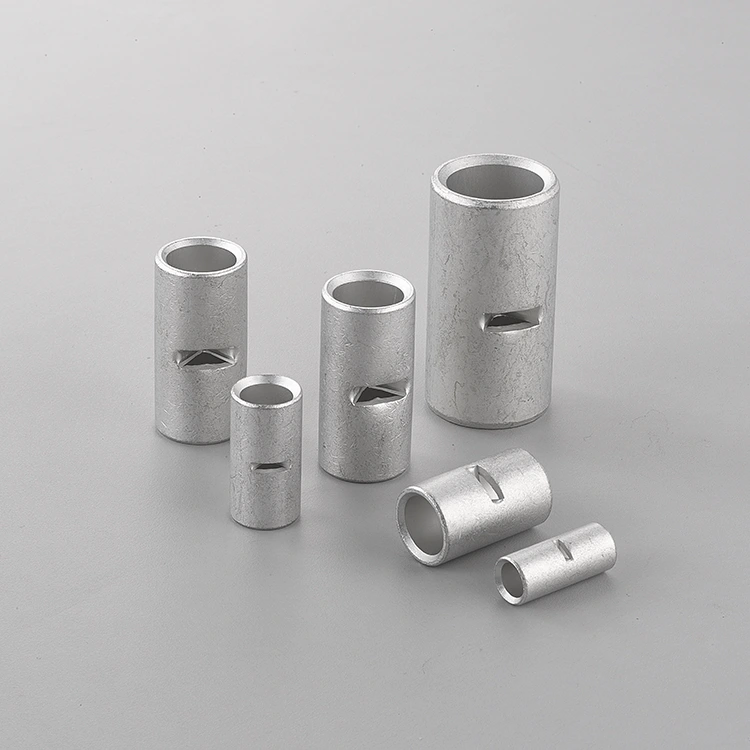
La giunzione di testa in rame stagnato della fabbrica Zenko è un manicotto a crimpare a doppio smusso progettato per connessioni filo-filo affidabili in cablaggi di veicoli elettrici, sistemi fotovoltaici e di accumulo di energia, armadi di controllo industriali, apparecchiature VFD e altre applicazioni elettriche impegnative. La giunzione è realizzata in rame privo di ossigeno (OFC) e rifinita con una placcatura elettrolitica di almeno 2,5 μm. La base in rame fornisce un'elevata conduttività elettrica, mentre la superficie stagnata aiuta a proteggere il conduttore dall'ossidazione e dall'esposizione ambientale.
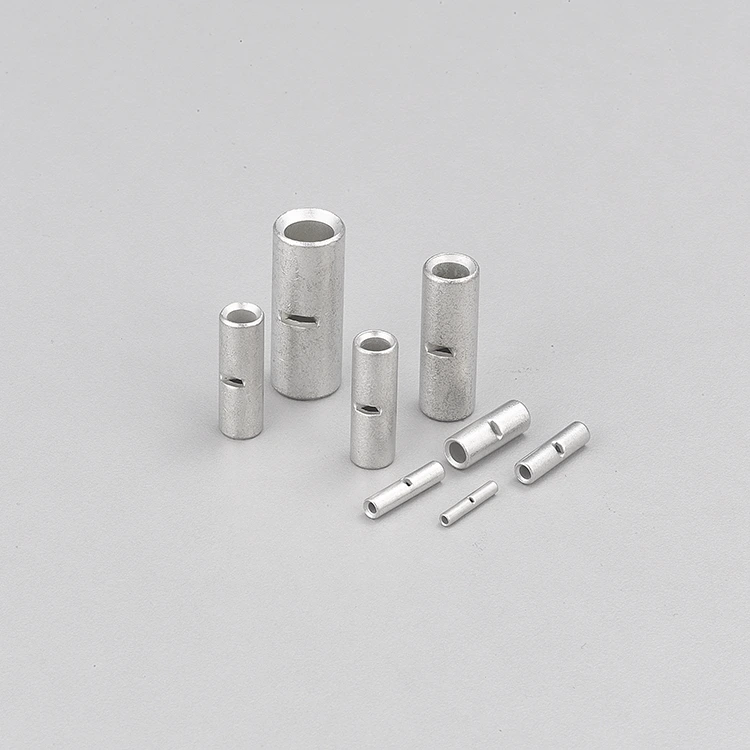
In qualità di produttore professionale cinese, Zenko vorrebbe fornirti una giunzione di testa in rame stagnato di fascia alta, con estremità a doppia smussatura. Queste estremità a doppio smusso sono progettate per facilitare l'inserimento del conduttore e ridurre le interferenze con i trefoli del filo durante l'assemblaggio. Il manicotto può essere prodotto in diverse dimensioni, gamme di durezza e spessori di placcatura per soddisfare le dimensioni del filo e i requisiti di crimpatura.
Per garantire la coerenza della produzione, il processo produttivo comprende ricottura sotto vuoto, pulizia a ultrasuoni, ispezione dimensionale e ispezione visiva CCD, con specifiche controllate in base all'applicazione del cliente e ai requisiti del prodotto.
Vantaggi del prodotto
Superficie stagnata da 2,5 μm
Fornisce uno strato protettivo di stagno definito per la superficie del rame e supporta la resistenza all'ossidazione in condizioni specifiche.
Costruzione in rame OFC
Fornisce la base conduttiva necessaria per i collegamenti dei cavi elettrici consentendo al tempo stesso una deformazione meccanica controllata durante la crimpatura.
Design a doppio smusso
Facilita l'inserimento del conduttore e aiuta a ridurre l'interferenza con i trefoli del filo durante l'assemblaggio.
Ricottura controllata
Aiuta a stabilire una durezza del rame costante per una deformazione della crimpatura più prevedibile.
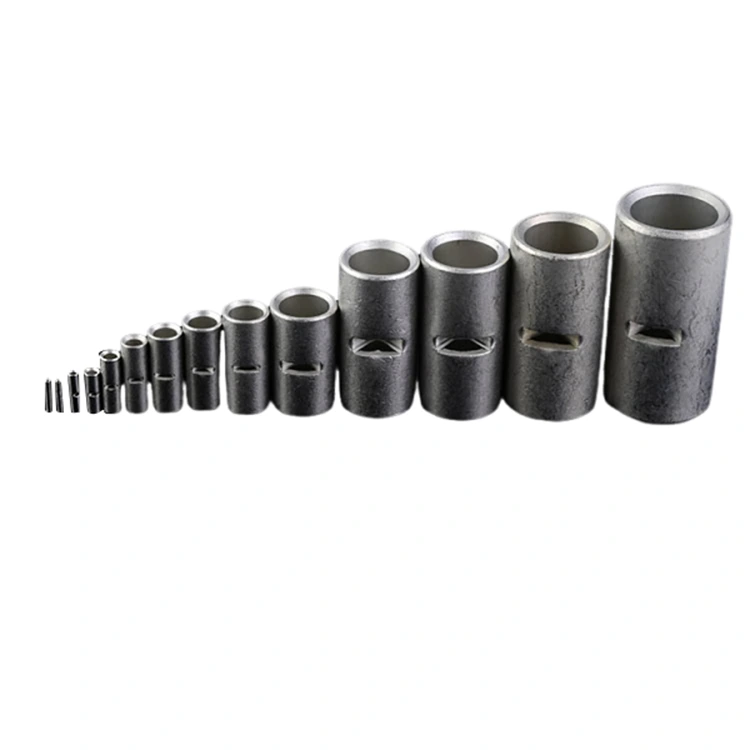
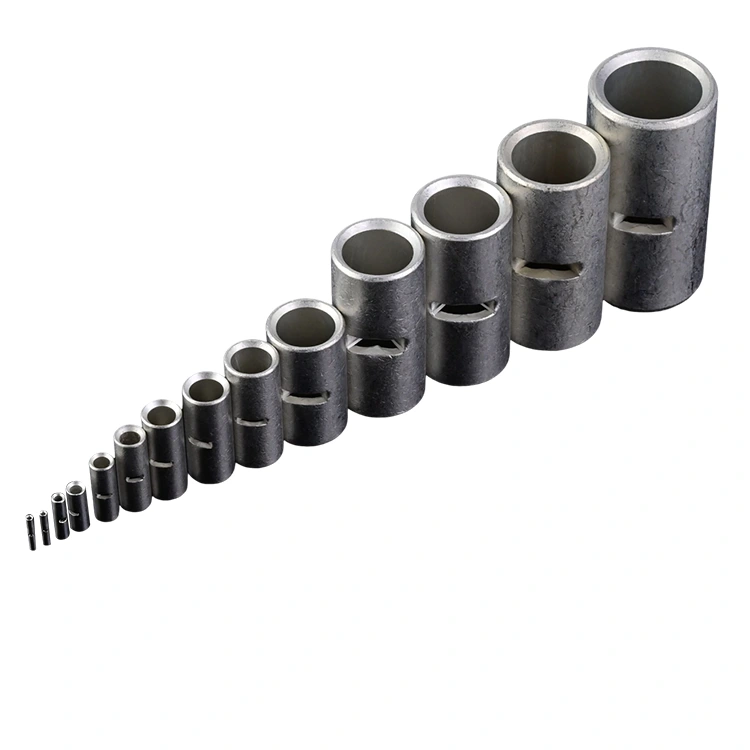
Specifiche tecniche
|
Parametro |
Specifica |
|
Materiale di base |
Rame privo di ossigeno (OFC, Cu ≥ 99,95%) |
|
Finitura superficiale |
Elettrostagnato, spessore ≥ 2,5μm |
|
Fine struttura |
Doppia smussatura su entrambe le estremità, senza bave |
|
Gamma di durezza |
Ricotto sotto vuoto, durezza Vickers 70–85 HV (personalizzabile) |
|
Processo di pulizia |
Linea di pulizia ad ultrasuoni (multi-serbatoio, pulizia superiore ai metodi convenzionali) |
|
Metodo di ispezione |
Apparecchi Go/No-Go + ispezione visiva CCD al 100%. |
|
Standard applicabili |
JIS C2806, UL486A (equivalente) |
|
Gamma di fili |
Personalizzabile (da AWG 26 a 4/0 o in base alle esigenze del cliente) |
|
Temperatura operativa |
-40°C ~ +150°C (intervallo di stagnatura stabile) |
Progettazione ingegneristica
Estremità a doppio smusso
Le aperture smussate forniscono un percorso di ingresso più agevole per i conduttori durante l'inserimento. Ciò aiuta a ridurre il contatto tra i bordi affilati del manicotto e i singoli trefoli del filo, in particolare quando la giunzione viene utilizzata con conduttori a filo sottile.
La geometria può anche supportare un inserimento manuale o automatizzato più rapido del filo e un posizionamento più coerente prima della crimpatura.
Costruzione in rame stagnato
Il manicotto in rame fornisce il percorso conduttivo tra i conduttori uniti. La superficie dello stagno aiuta a proteggere il rame dall'ossidazione e dall'esposizione all'umidità fornendo allo stesso tempo una superficie adatta per il collegamento elettrico.
È possibile specificare uno spessore minimo di stagnatura di 2,5 μm in base alla configurazione del prodotto richiesta.
Durezza controllata della manica
Le proprietà meccaniche del manicotto in rame influenzano il modo in cui il cilindro si deforma durante la crimpatura. Un intervallo di durezza controllato aiuta a fornire una deformazione più prevedibile nelle condizioni di crimpatura specificate.
Per i prodotti personalizzati, la durezza può essere regolata in base alla struttura del filo, alle dimensioni del conduttore e ai requisiti degli utensili di crimpatura
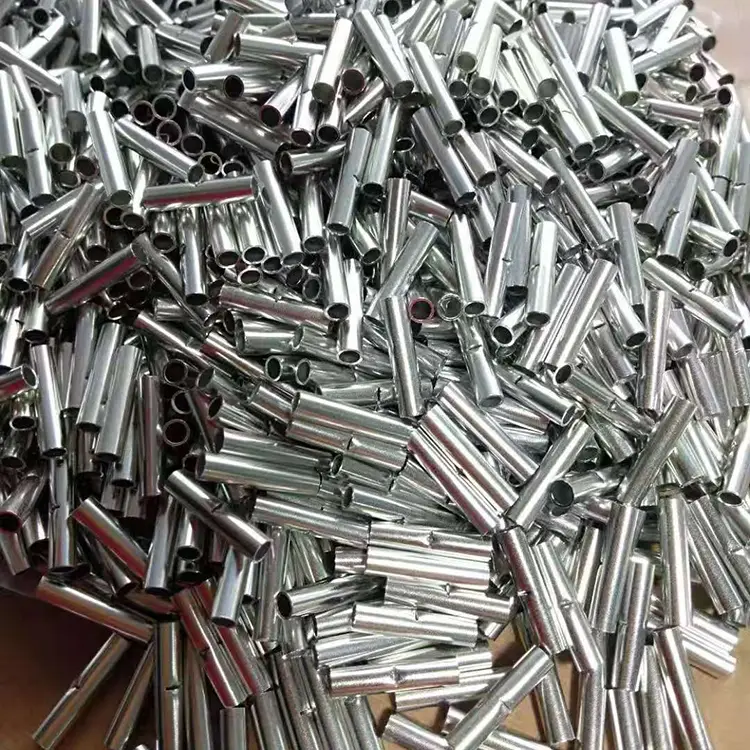
Scenari applicativi
La giunzione di testa in rame stagnato è adatta per applicazioni di assemblaggio di cavi e cablaggi in cui sono necessarie crimpatura, conduttività elettrica e protezione superficiale costanti.
Veicoli elettrici (EV)
Utilizzato per gruppi di cavi e cablaggi applicabili, inclusi inverter, controller del motore e collegamenti del caricabatterie di bordo.
Fotovoltaico e stoccaggio dell'energia
Adatto per applicazioni di cablaggio in apparecchiature fotovoltaiche, sistemi di accumulo di energia, armadi inverter e gruppi di rack batteria.
Sistemi di controllo industriale e VFD
Progettato per collegamenti di cavi all'interno di armadi di controllo, apparecchiature VFD, macchinari industriali e sistemi di controllo elettrici.
Infrastruttura di ricarica
Può essere personalizzato per i collegamenti di cavi e cablaggi nelle apparecchiature di ricarica in base alle dimensioni del conduttore, ai requisiti di corrente e alle specifiche di crimpatura.
Come viene realizzato il prodotto?
Formatura del rame
Il materiale in rame OFC viene formato nella geometria del manicotto richiesta in base al diametro interno, al diametro esterno, allo spessore della parete e alla lunghezza specificati.
Taglio e smussatura di precisione
I manicotti sono tagliati con precisione alle dimensioni richieste, seguiti da una smussatura a doppia estremità per controllare la geometria di apertura e facilitare l'inserimento del conduttore.
Ricottura sotto vuoto
La lavorazione a freddo può alterare la struttura interna e la durezza del rame. La ricottura sotto vuoto viene utilizzata per alleviare lo stress interno e stabilire la durezza del materiale richiesta prima della successiva lavorazione.
La temperatura di ricottura e le condizioni di mantenimento possono essere controllate in base all'intervallo di durezza target.
Pulizia ad ultrasuoni
Dopo la formatura e la lavorazione, le maniche vengono sottoposte a pulizia ad ultrasuoni per rimuovere residui di lavorazione come olio e particelle metalliche fini.
Un processo di pulizia in più fasi può includere:
Pulizia alcalina → Risciacquo con acqua → Trattamento superficiale → Asciugatura ad aria calda
Il processo di pulizia prepara la superficie in rame per la successiva placcatura e aiuta a mantenere una pulizia superficiale costante.
Placcatura elettrolitica
I manicotti in rame puliti sono elettrostagnati per ottenere la finitura superficiale e lo spessore di placcatura specificati. La configurazione standard prevede uno strato di stagno minimo di 2,5 μm, con placcatura più spessa disponibile per esigenze personalizzate.
Controllo e ispezione di qualità
Controllo dimensionale
Per verificare le dimensioni critiche vengono utilizzati calibri e apparecchiature di misurazione dedicati, tra cui:
· Diametro interno
· Diametro esterno
· Lunghezza totale
· Spessore della parete
· Dimensioni dello smusso
Queste misurazioni aiutano a garantire la compatibilità con le dimensioni dei cavi e gli strumenti di crimpatura specificati.
Verifica della durezza
La durezza dei manicotti in rame ricotto può essere controllata rispetto all'intervallo di durezza specificato per mantenere la coerenza tra i lotti di produzione.
Ispezione della placcatura
Lo spessore della stagnatura e le condizioni della superficie possono essere ispezionati in base alle specifiche di prodotto applicabili.
Gli elementi di ispezione possono includere:
· Spessore della placcatura
· Copertura della superficie
· Graffi
· Scolorimento
· Scrostature o difetti superficiali visibili
Ispezione visiva del CCD
I sistemi di visione CCD possono essere utilizzati per ispezionare automaticamente le parti di produzione per difetti visivi e dimensionali, tra cui:
· Asimmetria dello smusso
· Sbavature
· Graffi superficiali
· Deformazione
· Materia estranea
· Difetti di placcatura visibili
Test meccanici ed elettrici
Ove richiesto dalle specifiche di prodotto, le giunzioni finite possono essere valutate per:
· Forza di estrazione
· Resistenza di contatto
· Prestazioni di crimpatura
· Prestazioni in termini di aumento della temperatura
Domande frequenti
1. Per cosa viene utilizzata una giunzione di testa in rame stagnato?
Viene utilizzato per unire due fili end-to-end tramite crimpatura, comunemente per applicazioni di veicoli elettrici, inverter, accumulo di energia, armadi di controllo e cablaggi industriali.
2. Perché la giunzione in rame è stagnata?
La placcatura in stagno aiuta a proteggere la superficie del rame dall'ossidazione e dall'umidità fornendo allo stesso tempo una superficie di connessione conduttiva adeguata. Lo spessore della placcatura standard è ≥2,5μm.
3. Qual è il vantaggio del design a doppio smusso?
Le estremità smussate guidano i fili senza problemi nella guaina, contribuendo a ridurre i danni ai trefoli e a migliorare l'efficienza di crimpatura.
4. Perché viene utilizzata la ricottura sotto vuoto?
La ricottura sotto vuoto aiuta a controllare la durezza del rame e ad alleviare lo stress interno, supportando una deformazione più coerente durante la crimpatura.
5. Il prodotto può essere personalizzato?
SÌ. Dimensioni, durezza, spessore della stagnatura, marcatura e imballaggio possono essere personalizzati in base alle dimensioni del filo, agli utensili e ai requisiti applicativi.
Tag caldi: Giunzione di testa in rame stagnato
Categoria correlata
Invia richiesta
Informazioni di contatto
-
Indirizzo
No.2 Xiabao Road, zona industriale, Yueqing Bay Gangqu, città di Yueqing, provincia di Zhejiang, Cina
-
tel
-
E-mail
Se avete domande su un preventivo o sulla cooperazione, non esitate a inviare un'e-mail o utilizzare il seguente modulo di richiesta. Il nostro rappresentante di vendita ti contatterà entro 24 ore.